机器视觉系统是一种利用计算机和图像处理技术来模拟人类视觉功能的智能系统。它通过摄像头或其他图像采集设备获取物体的视觉信息,经过图像处理、分析和识别,实现对环境、物体或过程的自动检测、测量和控制。机器视觉系统广泛应用于工业自动化、质量检测、机器人导航、安防监控等多个领域,极大提升了生产效率和产品质量。

机器视觉系统的组成
典型的机器视觉系统主要由以下几个部分组成:
图像采集设备
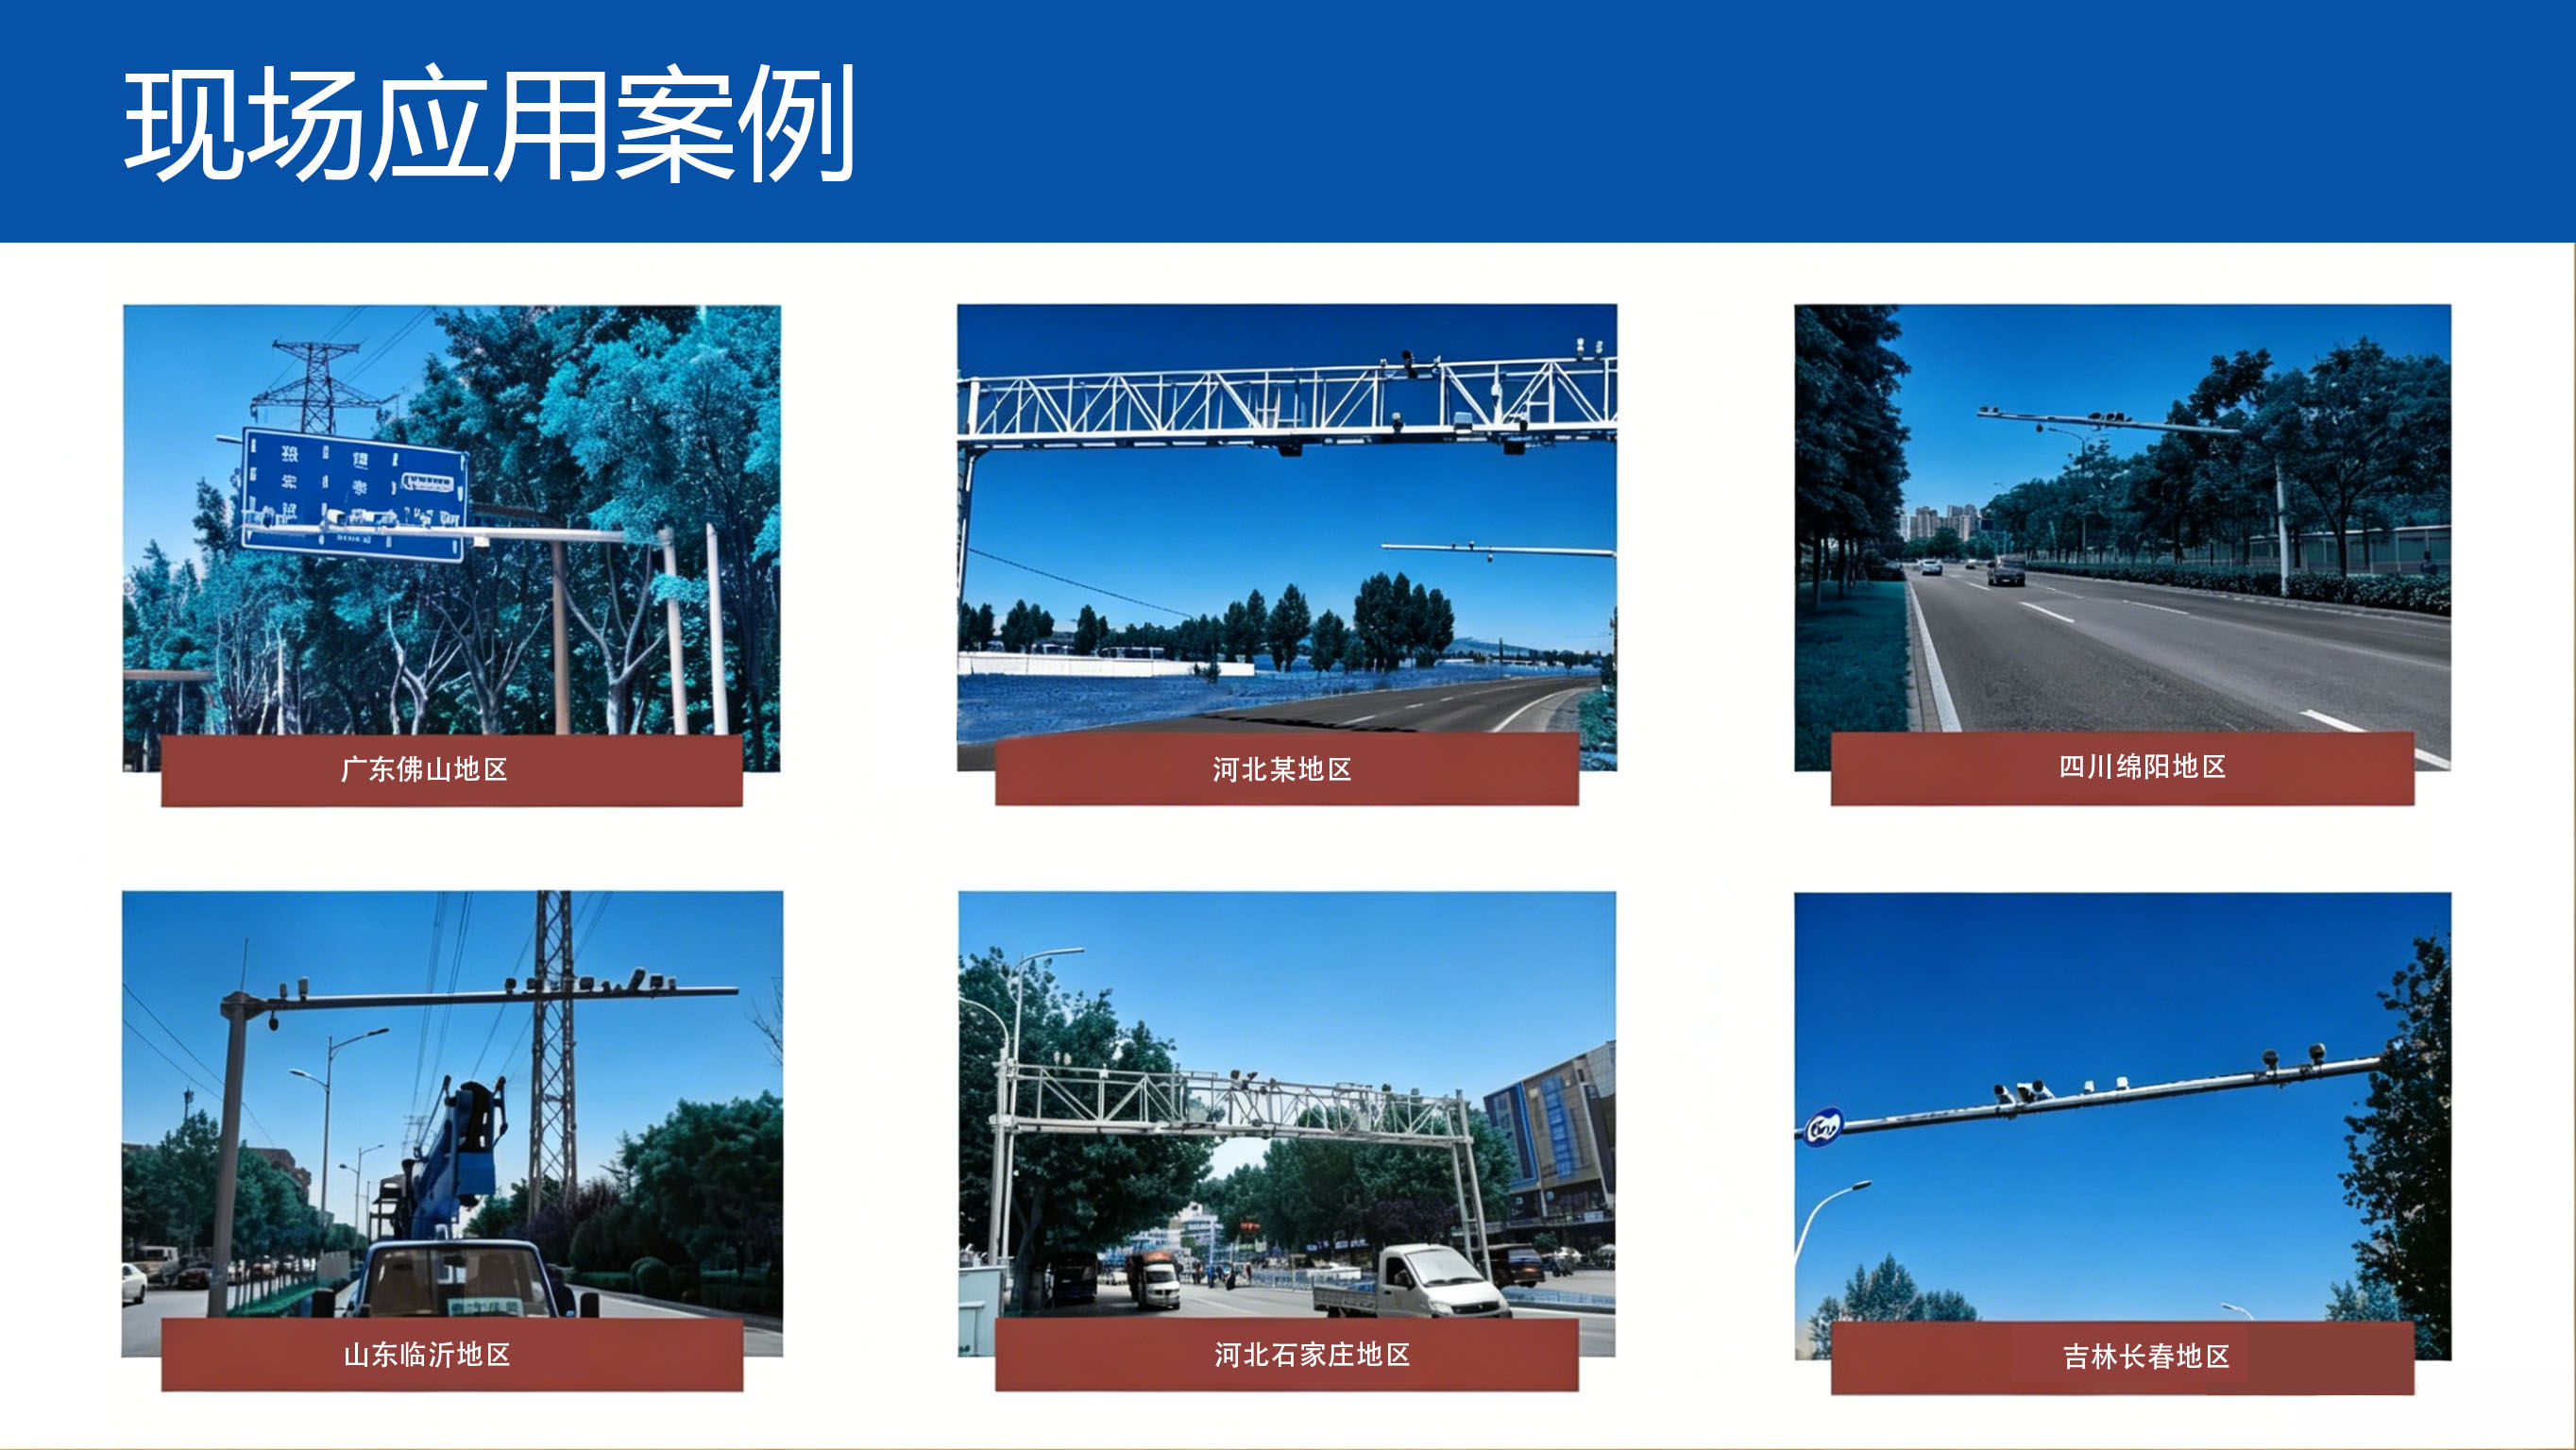
包括工业相机、摄像头、光源和镜头等,用于捕捉目标物体的图像。光源的选择和布置对图像质量影响显著,能够增强目标特征的对比度和清晰度。图像处理单元
通常为计算机或嵌入式处理器,负责对采集的图像进行预处理,如去噪、增强、滤波等,以便后续分析。图像分析软件
利用图像识别、模式识别和机器学习算法,对处理后的图像进行特征提取、分类和判断,实现对物体的识别、定位和测量。控制和反馈系统
根据图像分析结果,驱动机械设备或触发报警,实现自动化控制和决策。
机器视觉系统的工作原理
机器视觉系统的工作流程可以分为以下几个步骤:
图像采集
系统通过摄像头捕捉目标物体的图像,光源配合确保图像的亮度和对比度适宜。图像预处理
采集到的原始图像通常包含噪声和不必要的信息,预处理阶段通过滤波、边缘增强、二值化等方法提高图像质量。特征提取
从预处理后的图像中提取关键特征,如边缘、角点、纹理、颜色等,这些特征是后续识别和分析的基础。图像分析与识别
利用算法对特征进行分类和匹配,识别物体的类型、位置和状态。常用方法包括模板匹配、神经网络、支持向量机等。决策与控制
根据识别结果,系统执行相应操作,比如剔除不合格产品、调整生产参数或引导机器人动作。
机器视觉系统的优势
高效性和准确性
机器视觉系统能够快速处理大量图像数据,避免人为疲劳导致的误差,保证检测和识别的高精度。自动化水平提升
通过自动化检测和控制,减少人工干预,提高生产线的自动化和智能化水平。多功能性和灵活性
适用于多种应用场景,可以根据需求调整算法和硬件配置,实现不同任务。持续工作能力
机器视觉系统可24小时不间断运行,适合现代工业生产的高强度需求。
机器视觉系统的应用领域
工业制造
用于产品质量检测、装配线监控、缺陷识别和尺寸测量,确保产品符合标准。自动驾驶与机器人
帮助车辆和机器人感知环境,实现路径规划和障碍物避让。医疗影像分析
辅助医生进行病理检测、手术导航和医学图像诊断。安防监控
实现人脸识别、异常行为检测和智能监控预警。农业智能化
用于农作物病虫害检测、产量预测和自动采摘。
未来发展趋势
随着人工智能和深度学习技术的不断进步,机器视觉系统正向更高的智能化和自主化方向发展。未来的机器视觉将更加注重多模态感知、实时处理能力和自适应学习,能够处理更复杂的环境和任务,推动智能制造和智慧城市建设。
机器视觉系统作为连接物理世界与数字世界的关键技术,其广泛应用和持续创新将深刻改变各行各业的生产和服务模式,助力实现更加智能、高效和绿色的发展目标。