一、引言
随着工业4.0和智能制造的推进,机器视觉系统在质量检测领域的应用日益广泛。其高效、精准和自动化的特点,极大地提升了生产线的检测能力和产品质量控制水平。本文将围绕机器视觉在多个行业质量检测中的成功案例展开,展示其如何助力企业实现高效生产和品质保障。
二、电子制造业中的缺陷检测
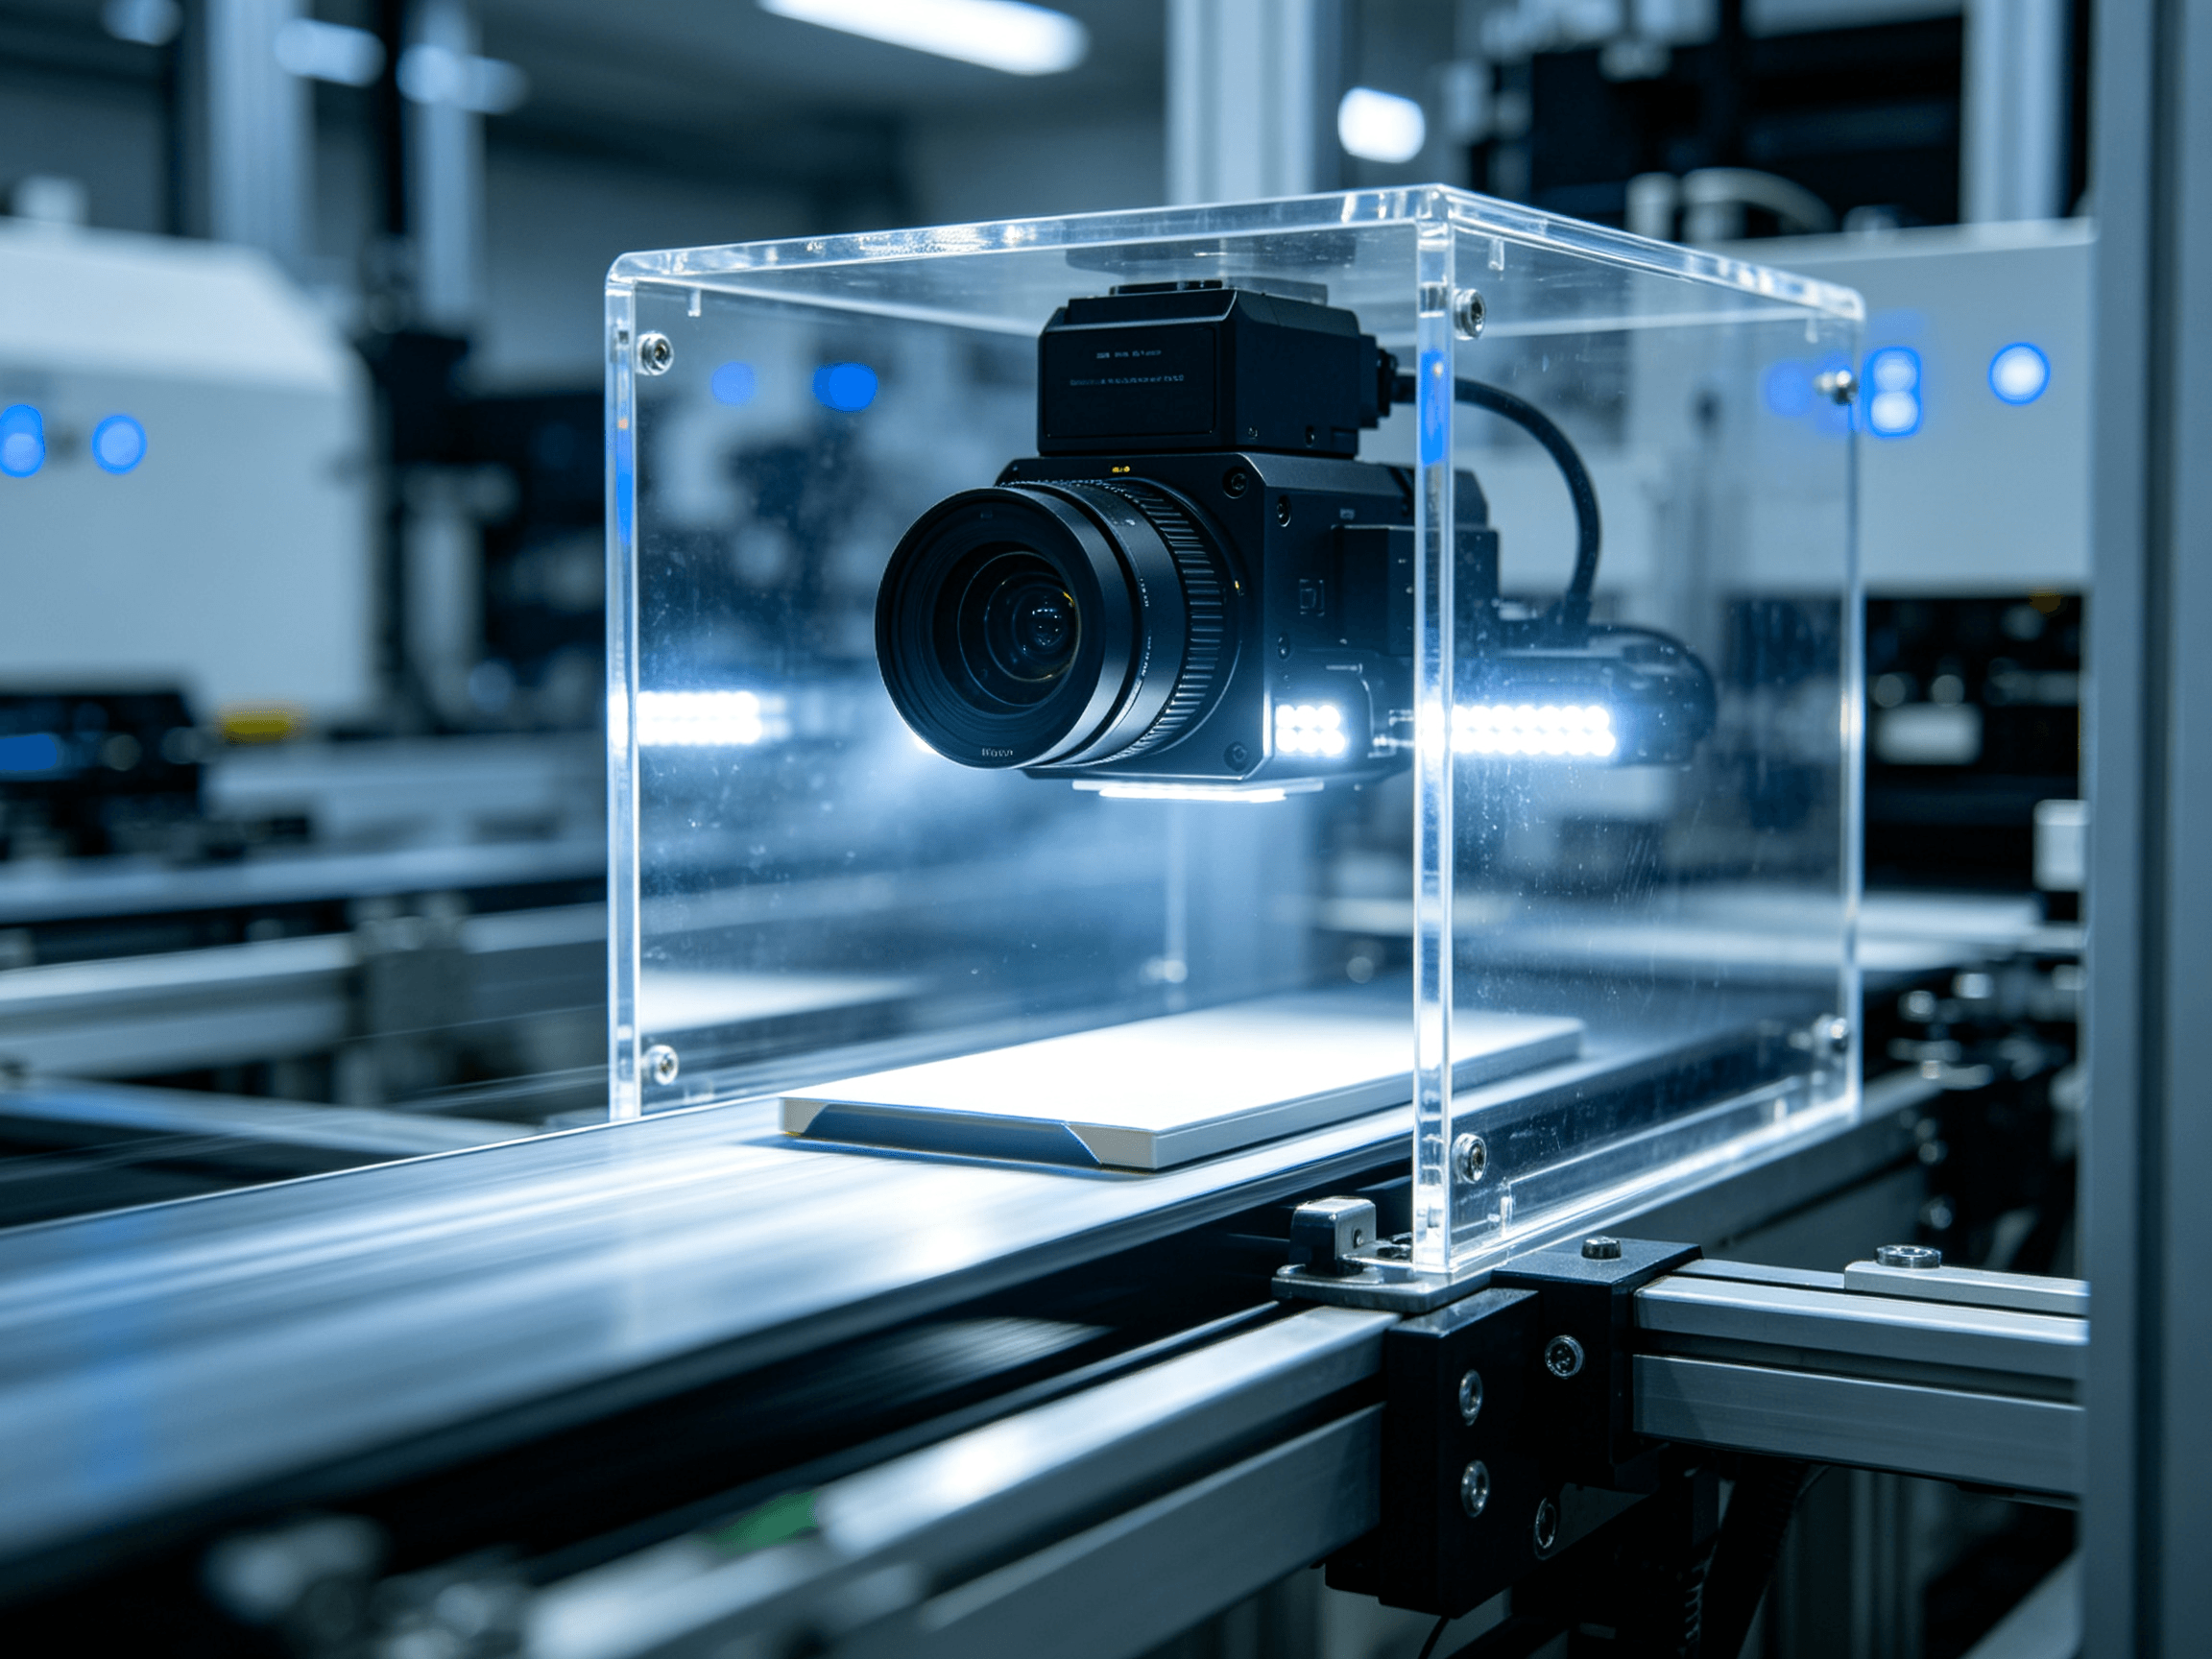
电子产品对质量的要求极高,尤其是在半导体芯片、电路板(PCB)和组装件的生产过程中。传统人工检测不仅效率低下,还容易受人为因素影响。机器视觉系统通过高分辨率工业相机和深度学习算法,实现了对微小缺陷的自动识别和分类。
某知名电子制造企业引入机器视觉系统后,实现了对焊点缺陷、元器件偏移和裂纹的实时检测,检测准确率超过99%。系统能够快速筛查出不良品,显著降低了返工率和废品率,提升了生产效率和产品一致性。
三、汽车制造中的装配质量控制
汽车制造涉及大量复杂零部件的装配,任何微小偏差都可能影响整车性能和安全。机器视觉系统被广泛应用于车身焊接点检测、涂装质量评估以及零部件尺寸测量。
某大型汽车制造商采用机器视觉辅助装配线,实现了对焊缝完整性和涂层均匀性的自动检测。系统结合三维视觉技术,能够精准测量零部件的几何尺寸,确保装配精度。该应用有效减少了人工巡检盲区,提高了质量控制的实时性和可靠性。
四、食品工业中的包装与标签检测
食品安全直接关系消费者健康,包装和标签的准确性至关重要。机器视觉系统在食品包装线上用于检测标签位置、印刷质量及封口完整性。
某大型食品企业引入机器视觉后,实现了对包装袋封口缺陷、标签错位及条形码识别的全自动检测。系统能够高速处理流水线产品,保证每个包装符合质量标准,避免了因包装问题导致的产品召回和品牌信誉损失。
五、纺织行业的面料缺陷识别
纺织品生产过程中,面料的色差、纱线断裂和污点等缺陷难以通过人工全面检测。机器视觉系统利用高分辨率相机结合图像处理算法,实现对面料缺陷的自动定位和分类。
一家纺织制造企业应用机器视觉系统后,检测效率提高了3倍以上,缺陷识别准确率达到95%以上。系统还能根据缺陷类型自动生成报告,辅助生产调整,提升了整体产品质量和生产管理水平。
六、医药行业中的药品质量检测
药品生产对质量控制要求极高,涉及剂量准确性、包装完整性和标签合规性。机器视觉系统在药品灌装线和包装线上实现了对瓶盖密封、液位高度和标签信息的自动检测。
某制药企业采用机器视觉技术后,显著减少了因包装缺陷导致的药品质量事故。系统能够实时反馈异常情况,帮助生产线快速调整,确保每批药品符合严格的质量标准。
七、未来发展趋势与挑战
机器视觉系统在质量检测中的成功应用不断推动制造业向智能化转型。未来,随着深度学习和多模态传感技术的发展,机器视觉将实现更复杂的缺陷识别和预测性维护功能。同时,系统集成度和适应性将进一步提升,满足更多行业个性化需求。
然而,挑战依然存在,包括复杂环境下的光照变化、数据处理能力和系统成本等。持续优化算法和硬件配置,结合大数据和云计算,将是提升机器视觉质量检测能力的关键方向。
机器视觉系统通过多行业的成功实践,已成为提升质量检测效率和准确性的核心技术,助力企业实现高品质、高效率的生产目标。